
Haberler
Ana sayfa / Haberler / Sektör Haberleri / Dövme 2A12 Alüminyum Neden Yorulma Stresi Uygulamalarında Döküm Bileşenlerden Daha İyi Performans Gösteriyor?
Alüminyum alaşımı 2A12, tekrarlanan yüklemelere dayanması gereken yapısal parçalar için standart bir malzeme haline geldi. Ancak aynı kimyasal bileşim, bitmiş bir bileşene nasıl dönüştürüldüğüne bağlı olarak çok farklı davranabilir. Uygulamada yorulma geriliminin hakim olduğu durumlarda, dövme 2A12 alüminyum, benzer nominal bileşime sahip döküm bileşenlerden sürekli olarak daha iyi performans gösterir. Aradaki fark yalnızca alaşım kimyasından değil, temelde iki farklı üretim sürecinin yarattığı mikro yapıdan kaynaklanıyor.
2A12, ana alaşım elementleri bakır ve magnezyum olan 2xxx serisinde dövme alüminyum alaşımdır. Bu, 2024 Çin ulusal standardının karşılığıdır; uçak yapılarında, araç çerçevelerinde ve güç-ağırlık oranının belirleyici olduğu diğer bileşenlerde uzun bir hizmet geçmişine sahip bir malzemedir. Yaklaşık 495 derece C'de çözelti işleminden, su verme ve doğal veya yapay yaşlandırmadan sonra 2A12, temper ve ürün formuna bağlı olarak 440 ila 470 MPa çekme mukavemetine ve 280 ila 350 MPa akma mukavemetine ulaşır.
Yorulma açısından kritik tasarım için yorulma mukavemetinin yoğunluğa olan yüksek oranı, 2A12'ye birçok çelik kalitesine göre avantaj sağlar. Daha hafif hareketli parçalar daha düşük atalet yükleri üretir, sistem titreşimini azaltır ve daha yüksek çalışma hızlarına olanak tanır. Ancak malzeme ancak üretim rotası iç bütünlüğünü koruduğunda tam potansiyelini ortaya çıkarır.
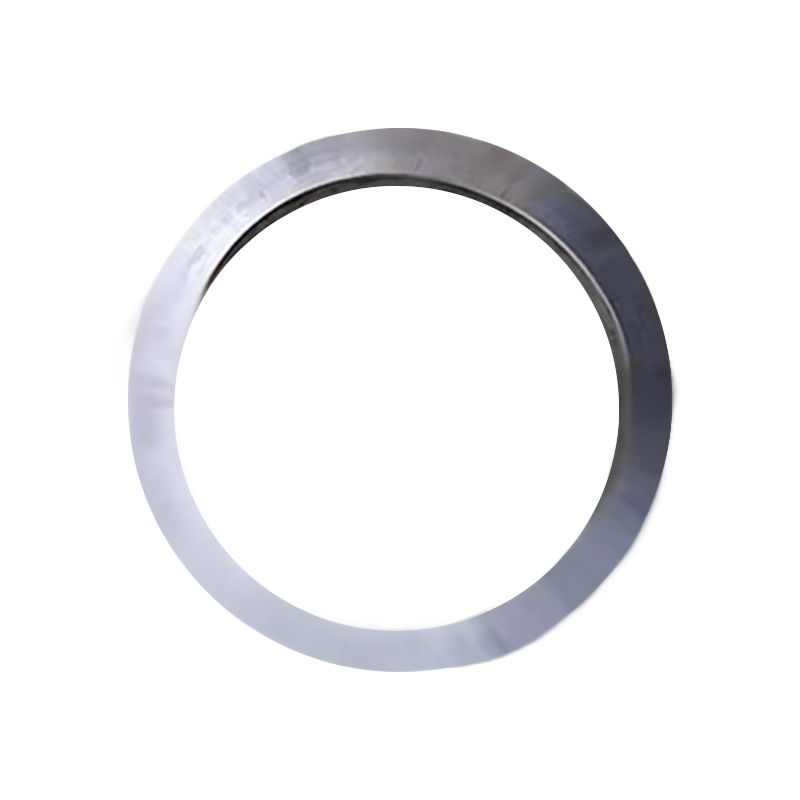 CNC İşleme ile 2A12 Alüminyum Alaşımlı Dövme Bu 2A12 dövme parçalar, yüksek yorulma mukavemeti ve uygun bir mukavemet-ağırlık oranı sunarak onları hafif hareketli parçalar için uygun hale getirir. Nihai boyutlara yakın CNC işleme, alaşımdan bitmiş bileşene verimli geçişi destekler. Ürünü Görüntüle →
Maiterio Intelligent Equipment'ta 2A12, dövme alüminyum alaşımlı bileşenler olarak üretiliyor ve son boyutlara yakın CNC işlemeyle tedarik ediliyor; bu da tasarım ekiplerine alaşım spesifikasyonundan bitmiş parçaya kadar doğrudan bir rota sağlıyor.
Döküm, sıvı metalin kalıp boşluğuna dökülüp katılaşmasına izin vererek bir bileşen oluşturur. Eriyik çözünmüş gazlar içerir ve katılaşma sırasında meydana gelen büzülme gözenekliliği bırakabilir. Dökme yapıda dendritler ağaç benzeri bir düzende büyür, alaşım elementleri dendrit kolları arasında ayrılır ve oksit filmler metalin içinde sıkışıp kalabilir. Bu süreksizlikler, parça tekrarlanan yük altına alındığında önceden var olan çatlaklar gibi davranır.
Dövme, katı metali basınç kuvveti altında deforme eder. Başlangıç kütüğü plastik bir duruma gelinceye kadar ısıtılır ve çekiçleme veya presleme yoluyla işlenir, bu da dendritik iskeleti parçalar, iç boşlukları kapatır ve tane yapısını iyileştirir. Metal deformasyon yönü boyunca aktığından, dövme parçalar ana gerilim yolu ile hizalanmış fiber benzeri bir tane akışı geliştirir. Bu iki üretim stratejisi arasındaki genel fark, şirketin dövme ve döküm kılavuzunda daha derinlemesine ele alınmaktadır.
Yorulma hasarı mikroskobik gerilim yükselticilerde çatlak başlangıcı ile başlar. Dökme bir bileşende, bir gözenek veya oksit kalıntısı, başlatma bölgesi olarak hizmet edebilir. Bir çatlak başladığında, sonraki her yük döngüsü açılır ve onu uzatır. Çatlak en zayıf iç düzlem boyunca ilerler ve dökümlerde bu düzlem genellikle gözeneklilik ve kırılgan ötektik fazların bir arada bulunduğu interdendritik sınırlara yakındır.
Dövme 2A12 bileşeninde durum temelde farklıdır. Sıcak çalışma işlemi gözenekleri kapatır, iç boşlukları kaynak yapar ve ikinci faz parçacıklarını tane akış yönü boyunca hizalar. Daha sonra bir yüzey çatlağı, döngü başına daha fazla enerji emen ve büyümeyi yavaşlatan yoğun, uzun bir tane yapısı boyunca yayılmalıdır. Sonuç, hem daha yüksek bir yorulma sınırı hem de eşdeğer alternatif stres altında daha uzun bir güvenli ömürdür.
Mühendisler bazen bunu hafife alıyorlar çünkü dökümün statik çekme özellikleri kabul edilebilir görünebilir. Ancak yorulma ömrü çekme mukavemetiyle doğrusal olarak ölçeklenmez; mikroyapısal süreksizliklere karşı çok daha duyarlıdır. Aynı 2A12 bileşiminden yapılmış iki parçanın yorulma mukavemeti bakımından yüzde 30 ila 50 oranında farklılık göstermesinin nedeni budur; çünkü biri dövülmüş, diğeri dökümden yapılmıştır.
Tipik tasarım etkisi: dövme 2A12 bileşenler sunar Yüzde 30-50 daha yüksek yorulma mukavemeti benzer bileşime sahip döküm bileşenlere göre yorulma testi sonuçlarında gözle görülür derecede daha düşük dağılıma sahiptir.
Aşağıdaki tablo, ısıl işlem görmüş dövme 2A12 ve nominal olarak benzer bileşime sahip dökme alüminyum alaşımı için tipik değerleri listelemektedir. Gerçek rakamlar kesit boyutuna, ısıl işleme ve test yöntemine göre değişir, ancak ilgili model yayınlanan veriler arasında tutarlıdır.
| Mülkiyet | Dövme 2A12 | Dökme 2A12 Tipi Alaşım |
| Çekme Dayanımı | 440-470MPa | 300-340MPa |
| Akma Dayanımı | 280-350MPa | 180-230MPa |
| Yorgunluk Limiti 10'da 7 Döngüler | 140-170MPa | 75-95MPa |
| Uzama | %14-20 | %3-8 |
| Gözeneklilik Seviyesi | Esasen Ücretsiz | Hacimce %1-4 |
Değerler T4 tipi durumdaki malzeme için tipiktir. Yorulma sınırı, oda sıcaklığında dönerek bükme testlerine karşılık gelir.
Dövme 2A12 bileşenleri, yorulma stresinin bir istisna olmaktan ziyade rutin bir tasarım sınırı olduğu makinelerde görülür. Üç endüstri grubu bu modeli açıkça gösteriyor.
Şirketin alüminyum alaşımlı dövme dizini, açık kalıp ve halka haddeleme işlemlerinin yanı sıra hassas CNC son işlem seçenekleriyle 2A12, 5083, 5A06, 6061 ve 7075'i kapsamaktadır.
Yorulma gerilimi uygulaması için dövme 2A12 parçasının seçilmesi yalnızca ilk adımdır. Tedarik şartnamesinde, dövme prosesi ve müteakip muayenenin sağlam, tekrarlanabilir bir ürün ürettiğine dair kanıt istenmelidir.
Kendi dövme hatlarına, ısıl işlemine ve CNC atölyelerine sahip bir tedarikçi, bu değişkenleri tek bir kalite döngüsünde yönetebilir ve testler bir sapma ortaya çıkardığında daha hızlı yanıt verebilir.
2A12, Alüminyum Birliği sisteminde 2024'e çok yakın bir alaşım için Çin ulusal standart tanımıdır. Ana elementler olan bakır ve magnezyum aynı aralıklarda yer alır ancak kesin safsızlık sınırları farklı olabilir. Mühendislik amaçları doğrultusunda, tasarım verileri doğru şekilde dönüştürüldüğünde 2A12 dövme bileşenler genellikle 2024 dövme parçalara eşdeğer olarak değerlendirilir.
Aynı stres seviyesinde basit yorulma ömrü karşılaştırması için dökümler normalde daha kısa ömür ve daha geniş dağılım gösterir. Sıkıştırılmış döküm ve sıcak izostatik presleme gibi bazı gelişmiş işlemler iç gözenekliliği kapatır, ancak bunlar maliyet ekler ve yine de aynı marjda bir dövmenin tamamen yoğun, yönlendirilmiş tane yapısına nadiren ulaşır.
Hayır. Solüsyon tedavisi ve eskitme iç boşlukları kapatamaz. Yüksek sıcaklığa maruz kalma, gözenek şeklini hafifçe değiştirebilir ve çevreleyen mikro yapıyı değiştirebilir, ancak boşluk kalır. Sıcak izostatik presleme gözenekleri daraltabilir, ancak süreç pahalıdır ve birinci sınıf dökümlere yöneliktir.
Pek çok endüstri, dağılım tam olarak sayısallaştırılmadığında, dövme bileşenler için yorulma mukavemeti konusunda yaklaşık 2,0 ila 2,5 ve döküm bileşenler için 3,0 ila 4,0 tasarım faktörlerini kullanır. Kesin sayı, arıza sonucuna, inceleme düzeyine ve gereken istatistiksel güvene bağlıdır.
2A12'nin füzyon işlemleriyle kolayca kaynaklanabileceği düşünülmemektedir. Alaşım sıcak çatlamaya eğilimlidir ve ısıdan etkilenen bölgede mukavemetini kaybeder. Yorgunluk açısından kritik montajlar için genellikle kaynak yerine mekanik sabitleme veya entegre dövme özellikler tercih edilir.
Yorulma stresi modern makinelerde nadir görülen bir arıza türü değildir; genellikle arıza süresinin ve yapısal hasarın ardındaki gizli sınırlayıcı faktördür. Metalurjiden ve hizmet deneyimlerinden elde edilen kanıtlar sürekli olarak aynı sonuca işaret etmektedir: Bir bileşen çalışma ömrünü döngüsel yükleme altında geçirdiğinde, dövme onu üretmenin daha güvenilir bir yoludur. Dövme 2A12 alüminyum, alaşımın yüksek mukavemet/ağırlık oranını yoğun, tanecik odaklı, kusur kontrollü bir yapıyla birleştirir. Benzer bileşime sahip döküm bileşenler uygundur ve düşük seri üretimde daha ucuz olabilir, ancak yorulma performansının gerektirdiği mikro yapısal kaliteden ödün verirler.
Doğrulanmış bileşime, ultrasonik muayeneye ve kontrollü tane akışına sahip dövme 2A12 bileşenlerini belirten tasarımcılar ve alıcılar, bugün statik yükleri karşılayan ve döngüsel yükleri yıllarca karşılamaya devam eden bir parçaya sahip olacaklar.
 Ağır İş Makinaları Alanında Dövme Dişliler Diskler
 Metalurji Ekipmanları Alanında Dövme Şaft
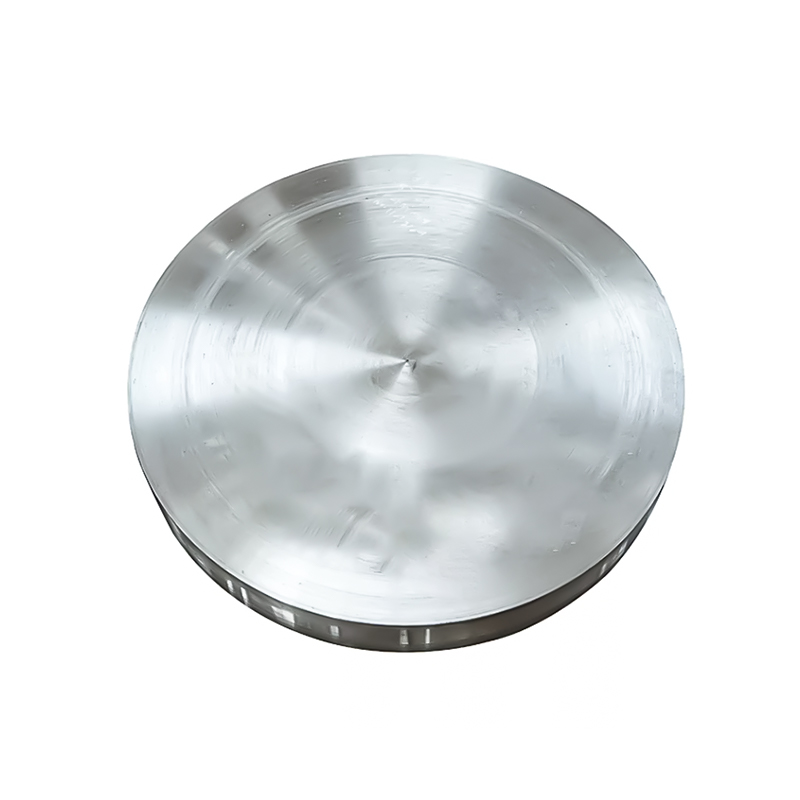 Maden Makinaları Alanında Dövme Dişliler Diskler
Metalurji Ekipmanları Alanında Dövme Dişliler Diskleri
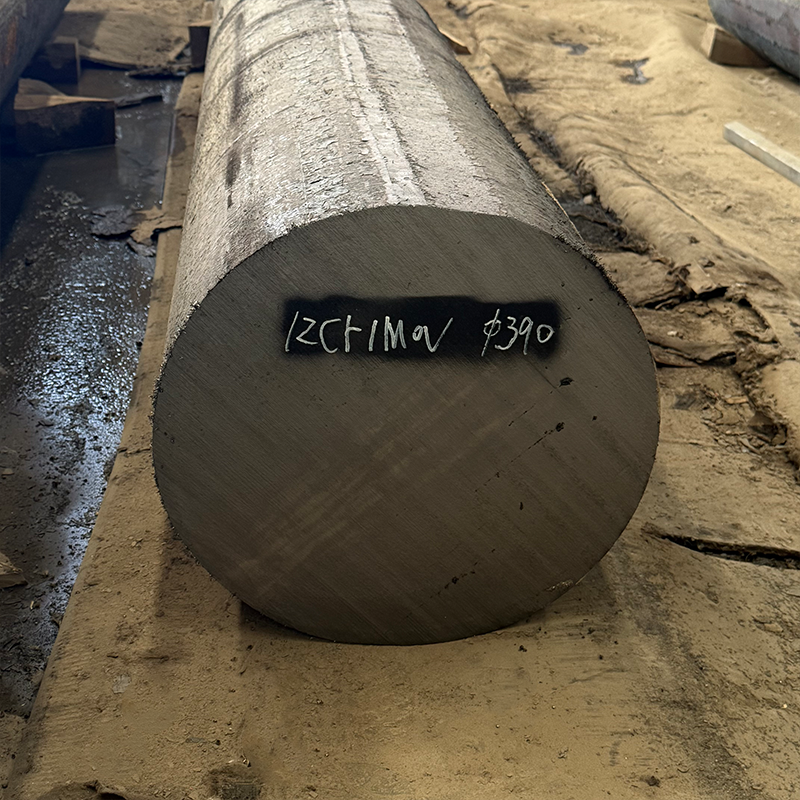 A387 Gr.11 CL2/13CrMo4-5/12Cr1MoV alaşımlı çelik
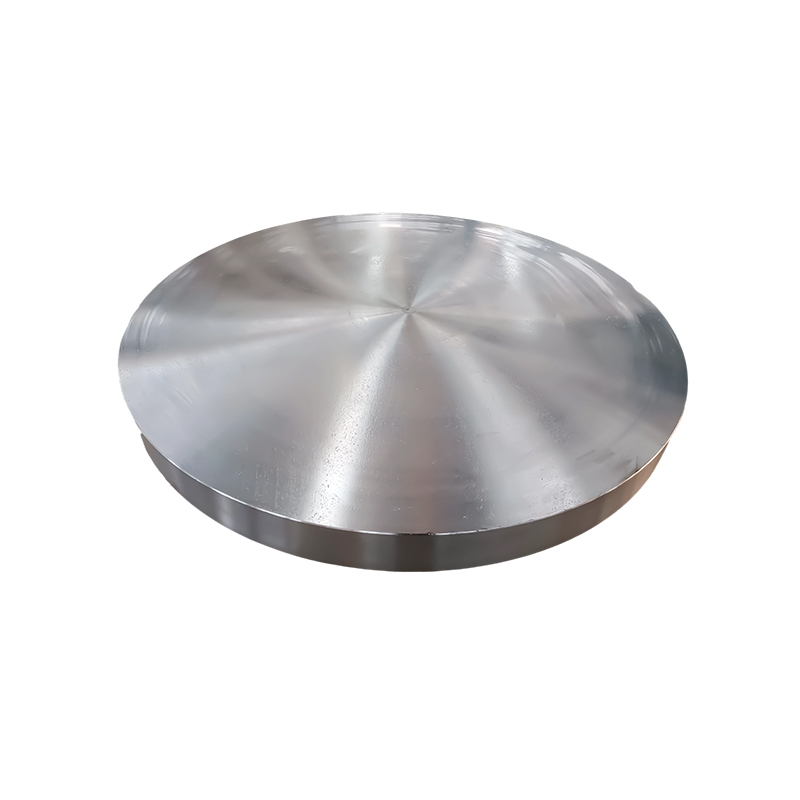 Enerji ve Güç Ekipmanları Sahasında Dövme Dişliler Diskleri
No.1317 Gangcheng Yolu, Daxin Kasabası, Zhangjiagang, Jiangsu, Çin
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous